

Вольфрам, в качестве металлического материала с высокой темой плавления, высокой твердостью и превосходной электрической и теплопроводностью, широко используется в электрических контактных материалах. Особенно в области автомобильных рогов и реле Smart Home контакты вольфрама стали ключевыми функциональными компонентами, и их производительность напрямую определяет скорость отклика, срок службы дуги и надежность продукта. Контакты вольфрама в основном изготовлены из чистых металлургических листов с чистым вольфрамовым порошком или срезов стержня вольфрамовых стержней, которые соединены с медными или железными подложками путем пайки и, наконец, никелируются с образованием никелированных вольфрамовых контактов.
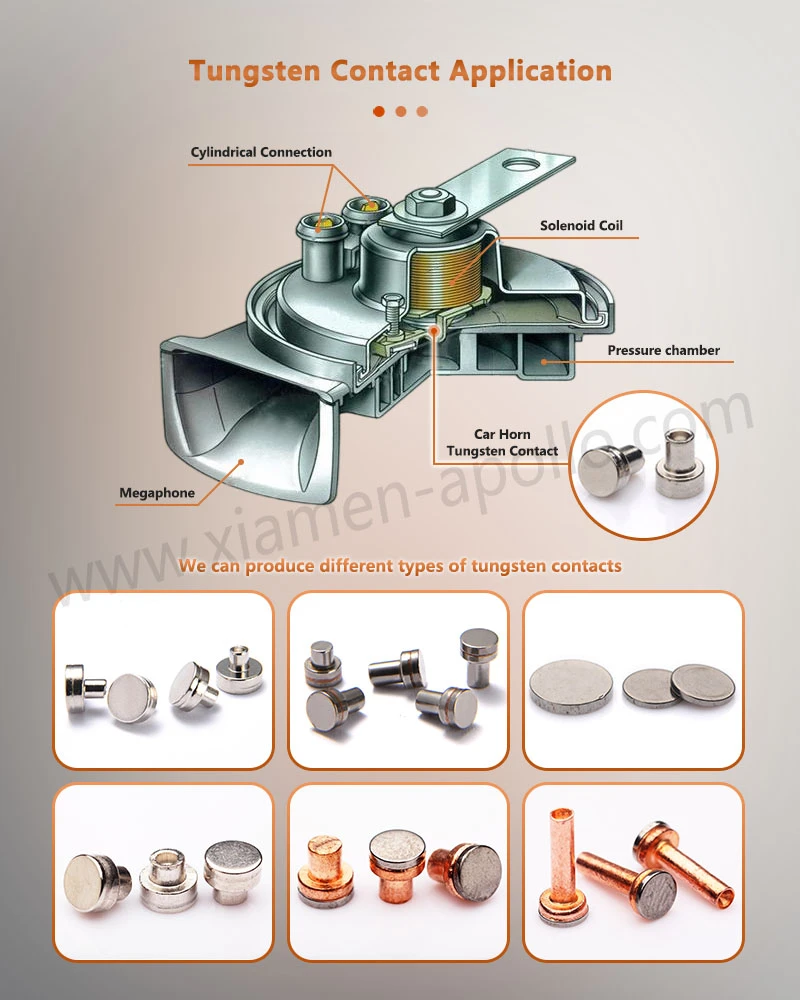
Классификация и определение вольфрамовых материалов
1. Pure Wungsten Powder Metallurger Lease
(1). Метод подготовки: используйте вольфрамовый порошок с высокой точкой, чтобы нажать и образовать, спекание и уплотнение, а затем обрабатывать в тонкие листы;
(2). Преимущества: низкая стоимость, подходит для массового производства;
(3). Недостатки: немного более низкая плотность, относительно слабое сопротивление дуги;
(4). Направление применения: обычно используется в контактах с низким содержанием автомобильного рога вольфрамового вольфрама и небольших коммутаторах.
2. Моржики вольфрамовых стержней (Стальные ломтики вольфрама)
(1). Метод подготовки: используйте вольфрамовые стержни высокой плотности (плотность стержня больше или равна 19. 0 G\/CM³) в качестве сырья и механически нарезанного на тонкие срезы;
(2). Преимущества: высокая плотность, сильная механическая прочность и электрическая коррозионная стойкость;
(3). Направление применения: широко используется в высококачественных заклепках мотоциклетных вольфрамовых вольфрамовых заклепков и контактов вольфрамовых реле Smart Home и других случаев с более высокими требованиями к жизни и надежности.
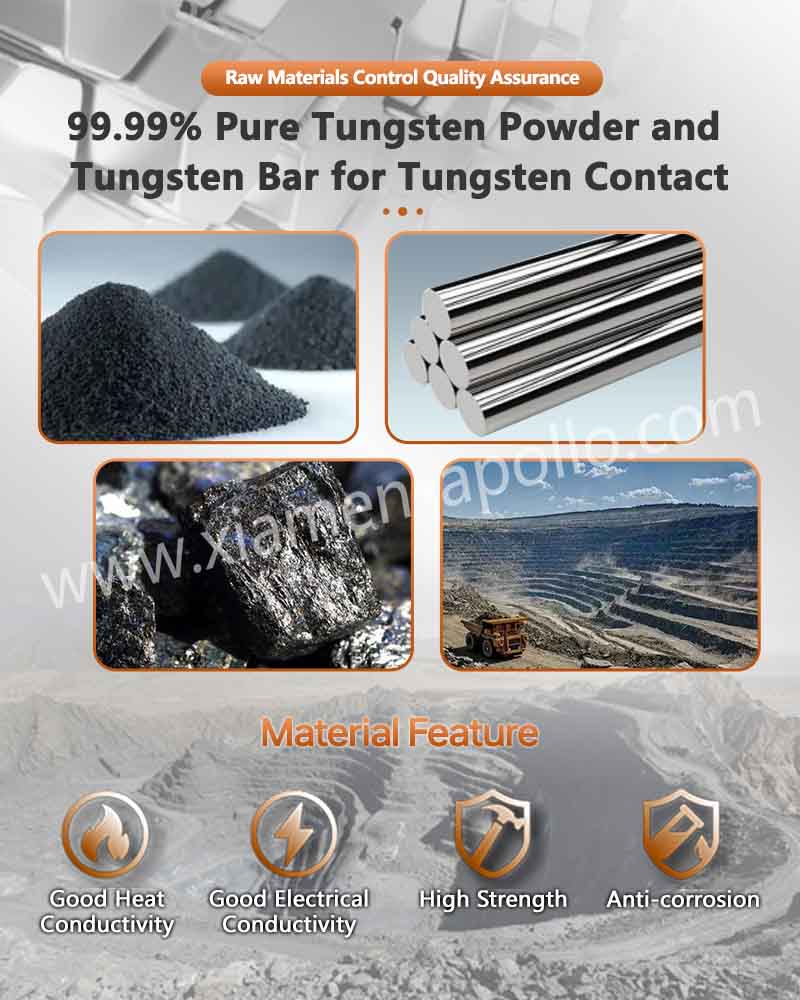
Технические параметры вольфрамовых материалов и сравнение с международными стандартами
| Категория параметров | Металлургический лист чистого вольфрамового порошка | Вольфрамовый стержень | Основные международные стандарты |
| Плотность (г\/см сегодня) | 17.5-18.5 | Больше или равного 19. 0 | ASTM B777, GB\/T 4187 |
| Чистота (%) | Больше или равно 99,95 | Больше или равно 99,96 | ASTM B760, GB\/T 4188 |
| Прочность на растяжение (МПа) | 550-800 | 900-1200 | ASTM E8, GB\/T 228.1 |
| Твердость (HV) | 350-450 | 400-500 | ASTM E384, GB\/T 4340.1 |
| Электрическая проводимость (%IAC) | 28-32 | 30-35 | ASTM B193, GB\/T 3048.2 |
| Теплопроводность (W\/M · K) | 160-180 | 170-190 | ASTM E1461, GB\/T 22588 |
| Коэффициент термического расширения (× 10⁻⁶\/k) | 4.5 (20-100 степень) | 4.3 (20-100 степень) | ASTM E228, GB\/T 4339 |
| Точка плавления (степень) | 3410 | 3410 | - |
Тип контактной структуры вольфрама и метод производства
1. Контакт вольфрамового вольфрама на основе железа (применимо к динамикам среднего и низкого уровня)
(1). Базовый материал: железо с низким содержанием углерода;
(2). Метод пайки: вакуумная паялка;
(3). Преимущества: низкая стоимость;
(4). Структурные особенности: обычно используются чистые металлургические листы порошка вольфрама;
(5). Случаи применения: электрические рога автомобиля, обычные маленькие автомобильные рога и т. Д.;
(6). Сопоставление ключевых слов: вольфрамовые контакты на основе железа, мужеваемые вольфрамовые контакты, контакты автомобильного рога вольфрама.
2. Медные вольфрамовые контакты (подходят для высококачественных реле и автомобильной электроники)
(1). Базовый материал: медные заклепки (материал T2);
(2). Метод сварки: вакуумная паялка или сварка водорода;
(3). Преимущества: лучшая проводимость и превосходная коррозионная стойкость;
(4). Структурные особенности: обычно выбираются ломтики вольфрамовых стержней;
(5). Случаи приложений: реле Smart Home, высококлассные автомобильные динамики и т. Д.;
(6). Сопоставление ключевых слов: вольфрамовые контакты на основе меди, никелированные вольфрамовые контакты, реле Smart Home Relay Contacts
Процесс пайки и технология обработки поверхности
1. Процесс вакуумного пайки
(1). Применимые материалы: вольфрамовые и разнородные металлы, такие как медь и железо;
(2). Выбор припоя: серебряный паяль или припой Ni-Cu;
(3). Поток процесса: сборка → очистка → Фиксирование → вакуумная паялка → медленное охлаждение;
Ключевые контрольные точки:
Интерфейс сварки должен быть свободен от оксидного слоя;
Температура пайки обычно контролируется на 850 ~ 950 градусов;
Степень вакуума должна быть ниже 10⁻⁴PA.
2. Обработка поверхности: процесс покрытия никеля
Цель: улучшить проводимость, устойчивость к окислению и устойчивость к трениям;
Толщина покрытия: обычно 2 \\ ~ 5 мкм;
Тип процесса:
Химическое покрытие никеля: подходит для сложных структурных деталей;
Объем никеля: подходит для массового производства;
Эффект: продлить срок службы вольфрамовых контактов и улучшить стабильность;
Сопоставление ключевых слов: никелированные вольфрамовые контакты, музентные вольфрамовые контакты.

Типичные области применения
Из -за превосходных механических и электрических свойств контакты вольфрама широко используются в следующих случаях электрического соединения и отключения:
1. Контакты автомобильного рога вольфрамовых контактов
Применяется к различным электрическим рогам 12 В или 24 В;
Требуется сильное сопротивление дуги, не сварки и быстрое реагирование;
Контакты на вольфраме на основе железа используются для экономических моделей;
Медные вольфрамовые контакты используются для высококачественных и долговечных рогов.
2. Умный дом эстафета вольфрамовых контактов
Используется для умного освещения, систем домашней безопасности и т. Д.;
Требует частых действий и высокой долгосрочной стабильности;
Обычно делается с использованием срезов вольфрамового стержня + медные заклепки + никелированный процесс пайки;
Сопоставление ключевых слов: реле Smart Home Relay вольфрамовые контакты
3. Другие сценарии приложений
Microswitch
Высокочастотный контакт управления цепью
Промышленное переключение оборудования
Таблица: Сравнение производительности контактных материалов вольфрама и общих контактных материалов
| Индекс производительности | Контакт с ломтиком вольфрамового стержня | Порошковая металлургия вольфрамового листа контакт | Серебряный контакт | Медный контакт |
| Плотность (г\/см сегодня) | 19.0-19.2 | 17.5-18.5 | 10.5 | 8.96 |
| Точка плавления (степень) | 3410 | 3410 | 961 | 1083 |
| Твердость (HV) | 400-500 | 350-450 | 60-80 | 40-60 |
| Электрическая проводимость (%IAC) | 30-35 | 28-32 | 105 | 100 |
| Теплопроводность (W\/M · K) | 170-190 | 160-180 | 430 | 400 |
| Коэффициент термического расширения (× 10⁻⁶\/k) | 4.3 | 4.5 | 19 | 17 |
| Скорость эрозии дуги (мг\/тысяча раз) | 0.1-0.3 | 0.2-0.5 | 1.5-3.0 | 5.0-8.0 |
| Типичное сопротивление контакта (МОм) | 0.5-1.5 | 0.8-2.0 | 0.2-0.5 | 0.3-0.8 |

Процесс обработки и производства вольфрамовых контактов
Выбор производственного процесса для вольфрамовых контактов напрямую влияет на уровень производительности конечного продукта и диапазон приложений. От сырья до готовых продуктов, поток обработки вольфрамовых контактов может быть разделен на три основных этапа: подготовка листа вольфрамового листа → подключение к пайки → Обработка поверхности. Для чистых металлургических листов с чистым вольфрамовым пудром подготовка начинается с точной пропорции и смешивания вольфрамового порошка с высокой чистотой вольфрамотой, которая образуется с помощью холодной изостатической нажима (CIP) или технологии литья. Диапазон давления обычно составляет 200-400 MPA, чтобы получить достаточно высокую зеленую плотность (около 55-65% теоретической плотности) 710. Последующий процесс спекания делится на два шага ключевых: предварительно разгружаясь в 1200-1400 степень для 4-8 часов для удаления напряжения сжатия и первоначально формировать связь частиц; Затем высокотемпературное спекание в 2000-2300 степень для 10-16 часов при защите водорода для достижения плотности 90-95% от теоретического значения67. Чтобы улучшить производительность, спеченные вольфрамовые листы часто горячими или горячими, при этом температура обработки контролируется в диапазоне 1400-1600 степени и общей деформации 30-70%, которая может значительно уточнить зерна и устранить остаточные пор, увеличивая плотность до 18. 0-18.
Маршрут обработки для нарезания стержня вольфрамового стержня более прямой, начиная с вольфрамовых стержней высокой плотности (обычно 10-50 мм в диаметре), с использованием точной режущей проводной проволоки или регулируемой обработки электрического разряда (EDM) для получения дисков требуемой толщины, а толерантность толщины резки может контролироваться в пределах ± 0. Чтобы получить наилучшее качество поверхности, лист вольфрамового вольфрама должен быть двусторонним заземлением и полированного с использованием алмазной пасты (размер частиц постепенно уменьшается от 15 мкм до 1 мкм), а конечная шероховатость поверхности может достигать RA меньше или равным 0,2 мкм. Стоит отметить, что легированные вольфрамовые стержни (такие как WLA20) должны быть отжжены стрессом (1200-1400 степень, 1-2 часы) после сокращения, чтобы устранить напряжение обработки и стабилизировать распределение легированной фазы, что имеет решающее значение для религиозности последующего процесса Rusing910.
Вакуумная паялка является основным процессом соединения вольфрамовых листов с базовыми металлами (медь или железо), и его качество напрямую определяет механическую прочность и проводящие свойства контактов. Для контактов с вольфрамами на основе железа обычно используются металлы на основе медных наполнителей (сплавы Cumnni или Cuznni), с температурой пайки 900-950 степень, вакуумная степень меньше или равна 5 × 1 0 ⁻³pa и время удержания {5 ×}} witht46. Для вольфрамовых контактов на основе меди на основе серебра (например, AGCU28 или Agcu20ZN5) часто используется из-за низкой температуры плавления субстрата. Температура пайки снижается до градусов 780-850, но для предотвращения улетализации серебра 688 требуется более высокая степень вакуума (меньше или равна 1 × 10⁻³PA). Перед пайкой все компоненты должны подвергаться строгой предварительной обработке поверхности: химическая очистка (ацетоновая ультразвуковая обезжиренность) → Очистка кислоты (10% hno₃ +2% HF раствор) → Очистка плазмы, чтобы обеспечить хорошее смачивание припов. Дизайн пайки также чрезвычайно критичен. Следует рассмотреть разницу в термическом расширении между вольфрамовой и медной\/железом. Графитовые или молибденовые приспособления обычно используются и 0. 5-1.
Ключевые моменты для контроля качества и тестирования производительности
Чтобы обеспечить стабильную производительность и надежность сварки контактов вольфрама, требуются следующие элементы управления:
| Тестовые элементы | Стандарты управления |
| Тест на чистоту вольфрама | Спектральный анализ, XRF |
| Тест на плотность | Метод Архимеда (выше 18,5 г\/см сегодня) |
| Сварная сила | Прикатываем силы больше или равна 10N (5 -миллиметровая сварная поверхность) |
| Поверхностное покрытие толщины | Толщина слоя никеля 2 \\ ~ 5 мкм, хорошая однородность |
| Агрочный тест на сопротивление | >5000 дуг не мельтинга сварки |
| Внешний инспекция | Нет черных пятен, абляции, оксидного слоя |
В качестве высокопроизводительного компонента электрического соединения, процесс выбора материала и производство контактов вольфрама играют решающую роль в производительности конечного продукта. Чистое вольфрамовое порошок металлургии подходят для чувствительных к стоимости продуктов, в то время как ломтики стержня вольфрамовых стержней более подходят для высоких случаев; Благодаря железной матрице или медной матрице, с помощью технологии пайки и никелевого покрытия, могут быть сформированы контакты вольфрама с превосходной производительностью, чтобы соответствовать строгим требованиям различных низковольтных электрических приборов, особенно автомобильных рогов и реле с интеллектуальными домами. С тенденцией развития миниатюризации и высокой частоты электрических приборов, вольфрамовые контакты будут воспроизводить свои уникальные преимущества в более широком диапазоне интеллектуальных устройств управления.

связаться с нами
